

Laserschnitt einer Stanzform: so funktioniert es
Der Laserschnitt ist das Herzstück der Herstellung einer Stanzform.
Nachdem wir gesehen haben, wie eine Stanzform hergestellt wird, vertiefen wir den Aspekt des Laserschnitts.
Der Laserschnitt einer Stanzform teilt sich in zwei große Familien:
- Schnitt von Flachstanzformen
- Schnitt von Rotationsstanzformen
Laserschnitt einer Flachstanzform
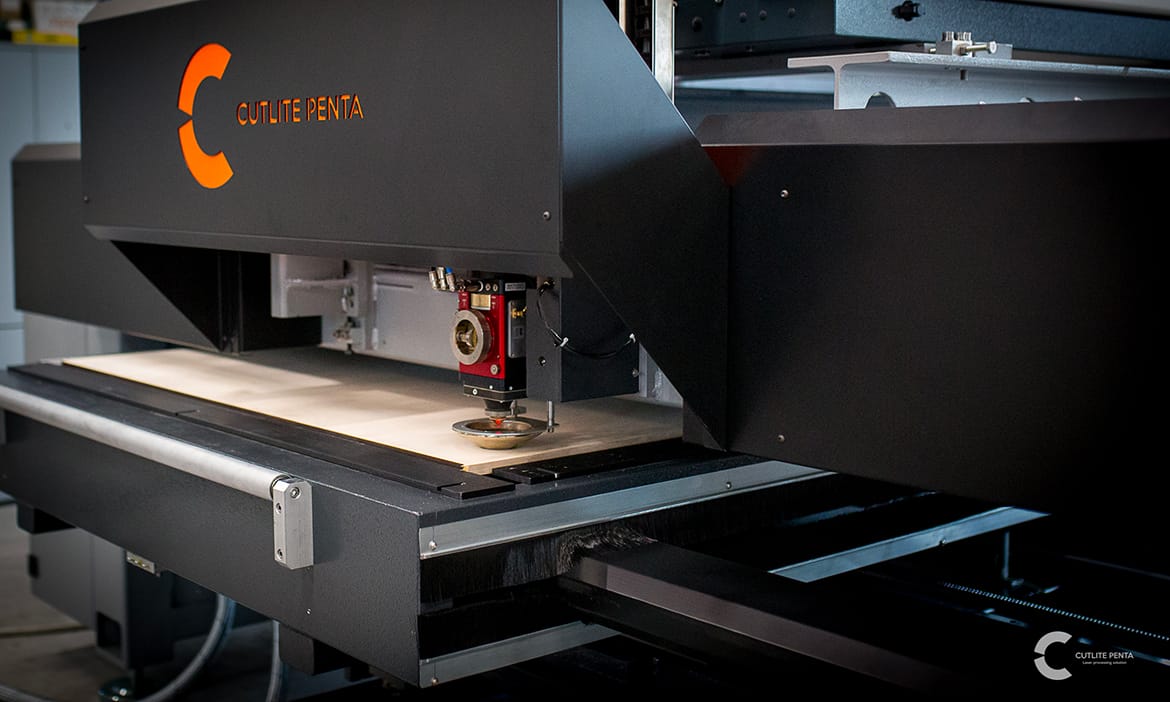
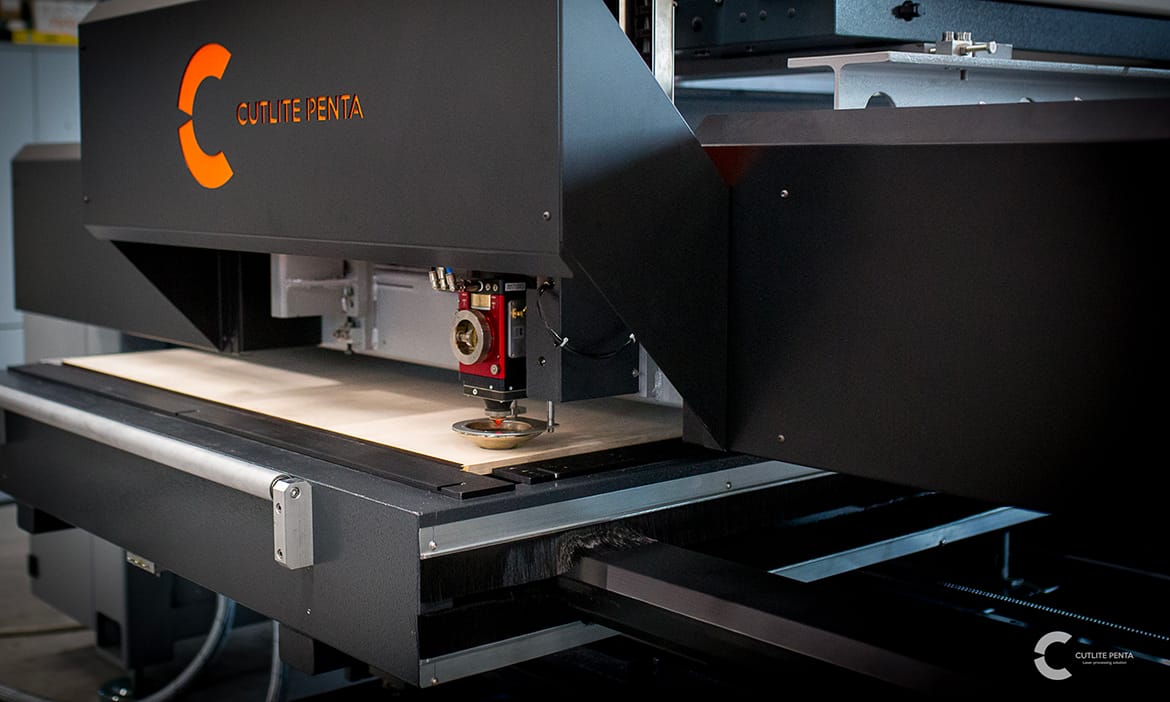
Eine Flachstanzform wird aus einer Birkenplatte gefertigt, die in der Regel 18 mm dick ist. Die Platte muss genaue Toleranzen in Dicke und Ebenheit einhalten: andernfalls entstunden große Probleme beim Stanzen.
Der Laserschnitt folgt sehr strengen Prazisionsregeln, die mit der Breite der geschnittenen Kanäle zusammenhängen: genau 0,71 mm (2 Punkte) oder 1,05 mm (3 Punkte).
Laser der neuesten Generation wie die von Cutlite Penta modulieren dank spezieller Software die Schnitte in 8 Richtungen mit präzisen Off-Sets. Eine gut geschnittene Stanzform muss oben und unten die gleiche präzise Breite aufweisen, um den Hält der Schneidlinien zu gewährleisten.
Viele Faktoren beeinflussen die Präzision des Laserschnitts: die Eigenschaften der Maschine (hochpräzise Kugelumlaufspindeln oder Linearmotoren), die Genauigkeit der Fokussierung und die Stabilität des Laserstrahls.
Neben dem Schneiden kommt oft auch der galvanometrische Markierkopf zum Einsatz, der in wenigen Sekunden zahlreiche Informationen auf die Stanzform schreiben kann, mit deutlicher Zeit- und Gasersparnis.
Laserschnitt einer Rotationsstanzform
Eine Rotationsstanzform wird in der Regel aus einer 13 mm stärken Pappelplatte gefertigt, mit Durchmessern von 176 bis 800 mm.
Wie bei Flachstanzformen sind auch bei Rotationsstanzformen strenge Vorgaben an Ebenheit und Dicke entscheidend. Der Schnitt erfolgt in der Regel mit einer Breite von 1,42 mm (4 Punkte).
Der Laserschnitt einer Rotationsstanzform beginnt mit einem Off-line-Aufbau ausserhalb der Maschine: Holzstutzen werden in den unteren Hohlraum der Rotationsschale geschraubt, die anschliessend in die Rotationsschale eingesetzt wird.
Anschliessend wird ein Fraskopf mit Werkzeugwechsel montiert, um spezielle Taschen zu fräsen, die für die Montage weiterer Stützen für das Stanzen der Rotationsstanzform unerlasslich sind.
Cutlite Penta stellt eigenstandige Laser für Flach- und Rotationsstanzformen her, aber auch kombinierte Flach- und Rotationssysteme, die eine einzige Laserquelle für zwei Schneidsysteme nutzen, mit Leistungen von 750 Watt bis 3000 Watt.
Häufige Fragen
Wie funktioniert das Laserschneiden einer Stanzform?
Der Strahl schneidet in die Holzplatte die Kanäle, in die später die Linien eingesetzt werden, und folgt dabei der CAD-Zeichnung auf wenige Hundertstel Millimeter genau.
Wie breit sind die Kanäle einer Stanzform?
0,71 mm (2 Punkte) oder 1,05 mm (3 Punkte), je nach Dicke der einzusetzenden Linie.
Was unterscheidet Flach- und Rotationsstanzform beim Laserschneiden?
Die flache entsteht aus einer 18 mm starken Birkenplatte; die rotative aus einer gebogenen Platte, bei der der Schnitt dem Zylinderradius folgen muss.
Warum braucht es für Stanzformen einen eigenen Laser?
Weil der Schnitt in mehreren Richtungen mit exakten Offsets moduliert werden muss: ohne passende Software halten die Kanäle die Toleranz nicht und die Form schließt schlecht.
Entdecken Sie, was ein Faserlaser von Cutlite Penta für Ihre Produktion leisten kann
Erzählen Sie uns von Ihren Anwendungen: Wir finden das passende Lasersystem für Ihre Blechdicken, Stückzahlen und Ziele.
